

Zašto vaša bešavna aluminijumska cijev i dalje pokvari?
Dec 19, 2025
Ulažete u skupe bešavne cijevi kako biste spriječili katastrofalni kvar. Ipak, i dalje imate neočekivane udare ili pukotine od zamora pod pritiskom, što ugrožava sigurnost i uzrokuje skupe zastoje.
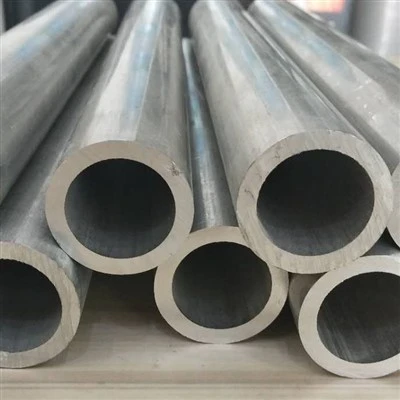
"Bešavno" sprečava samo curenje{0}}vezano za zavarivanje; ne garantuje strukturalni integritet. Prava pouzdanost dolazi iz početne gredice. Cijev izvučena iz kovane šupljine ima rafiniranu, besprijekornu strukturu zrna, pružajući snagu na pucanje i vijek trajanja koji ekstrudirani proces ne može postići.
Tokom godina, posjetio sam mnoge pogone za mašinsku obradu i razgovarao sa nebrojenim trgovcima. Uobičajena priča koju čujem uključuje-hidraulični sistem visokog pritiska. Ponosno mi kažu da su koristili "vučene bešavne cijevi" za maksimalnu sigurnost. Zatim mi pokažu komad koji se otvorio kao oguljena banana, daleko od bilo kakvog pristajanja. Uvijek su zbunjeni. Mislili su da "besprekorno" znači "nepobjedivo". Zatim objašnjavam da je odsustvo vara samo jedan dio jednačine. Prava tajna čvrstoće leži u unutrašnjoj strukturi materijala, koja je određena mnogo prije nego što se cijev izvuče. Ovdje naša stručnost u kovanju postaje rješenje za kojim su tražili.
Koja je prava razlika između izvučene i ekstrudirane aluminijske cijevi?
Birate između vučenih i ekstrudiranih cijevi, često na osnovu cijene. Ali ovaj izbor ima skrivene posljedice na točnost dimenzija i završnu obradu površine, utječući na kvalitetu i cijenu vašeg konačnog proizvoda.
Ekstruzija gura vruću gredicu kroz matricu kako bi se stvorio osnovni oblik cijevi. Izvlačenje je sekundarni, hladni-proces rada koji provlači ekstrudiranu cijev kroz drugu matricu. Crtanje pruža mnogo uže tolerancije, glatkiju završnu obradu i povećanu snagu.
Razlika između ova dva procesa je kao razlika između grube skice i konačnog nacrta. Ekstruzija je prvi korak. Zamislite da cijedite tubu paste za zube; Aluminij se zagrijava dok ne omekša, a zatim se probija kroz oblikovani otvor. Ovo je brz i efikasan način da dobijete osnovnu cijev, ali nije baš precizan. Površina može biti hrapava, a debljina zida može varirati. Crtanje je proces usavršavanja. Uzimamo tu grubu ekstrudiranu cijev, stavljamo je na trn da kontrolišemo unutrašnji prečnik i provlačimo je kroz manju matricu na sobnoj temperaturi. Ovaj proces hladne obrade komprimuje materijal, rafinira zrnastu strukturu i proizvodi cijev sa izuzetnom preciznošću dimenzija i površinom poput ogledala. Za bilo koju-aplikaciju visokih performansi, crtanje nije samo opcija; to je neophodnost.
Od-do-Poređenje glave
|
Feature |
Ekstrudirane cijevi |
Drawn Tubing |
|
Dimenzionalna tolerancija |
Labav, varijabilna debljina zida |
Čvrsta, vrlo konzistentna |
|
Završna obrada površine |
Grubo, može imati crte |
Glatko i čisto |
|
Snaga |
Osnovna čvrstoća legure |
Povećava se hladnim radom |
|
Troškovi |
Niži početni trošak |
Više, zbog dodatnog procesa |
Trebate li koristiti 6061 ili 6063 za svoje aluminijske cijevi?
Birate leguru za svoje cijevi, a razlika se čini neznatnom. Ali odabir pogrešnog znači žrtvovanje ili strukturne čvrstoće koja vam je potrebna ili netaknutog kvaliteta završne obrade koji želite.
6061 je strukturna legura poznata po svojoj visokoj čvrstoći, što je čini idealnom za primjene visokog-pritiska ili opterećenja-nosivosti. 6063 je arhitektonska legura cijenjena zbog odlične površinske obrade i otpornosti na koroziju, ali ima znatno nižu čvrstoću.
Odabir između 6061 i 6063 odnosi se na odabir primarnog posla vaše cijevi. Zamislite 6061 kao moćnika. Njegov hemijski sastav, sa većim količinama magnezijuma i silicijuma, omogućava da se termički-obradi do T6 temperamenta, dajući mu impresivnu snagu. Ovo ga čini jedinim izborom za aplikacije kao što su hidraulički cilindri, sistemi komprimovanog vazduha ili strukturalni kavezi gde kvar pod pritiskom nije opcija. S druge strane, 6063 je umjetnik. Sadrži manje elemenata za jačanje, što ga čini mekšim, ali i omogućava da se ekstrudira u složenije oblike sa mnogo boljom završnom obradom površine. Savršen je za dekorativne ukrase, prozorske okvire i električne vodove, gdje su izgled i otpornost na koroziju važniji od grube sile. Korištenje 6063 u strukturnoj aplikaciji gdje je potrebno 6061 je opasna greška.
Da li je aluminijumska cijev isto što i aluminijska cijev?
Termine "cijev" i "cijev" koristite naizmjenično kada naručujete materijal. Ova uobičajena greška može dovesti do dobijanja proizvoda koji ne odgovara vašim okovima ili ne ispunjava specifikacije vašeg projekta.
Ne, nisu isti. Cijev se mjeri prema njenom nominalnom unutrašnjem prečniku (ID), a njegova primarna namjena je transport tekućina ili plinova. Cijev se mjeri prema njenom tačnom vanjskom prečniku (OD) i koristi se u strukturalnim ili preciznim aplikacijama.
Ovo je jedna od najosnovnijih i najkritičnijih razlika kojima podučavam nove trgovce. Razlika se svodi na namjenu. Cijev je dio sistema. "2-inčna cijev" je dizajnirana za rad sa standardnim cijevnim fitinzima od 2-inča (prirubnice, koljena, itd.). Njegov stvarni unutrašnji prečnik nije tačno 2 inča, ali je blizu, a spoljašnji prečnik varira u zavisnosti od "rasporeda" ili debljine zida. Njegov glavni posao je protok. Cijev je, međutim, sastavni dio. Ako naručite "cijev od 2 inča", dobit ćete cijev s tačnim vanjskim prečnikom od 2.000 inča. Ova preciznost je potrebna za strukturne dijelove, teleskopske aplikacije ili komponente u stroju gdje treba savršeno da se uklopi u ležaj ili konzolu. Zapamtite ovo jednostavno pravilo može vas spasiti od skupih grešaka pri naručivanju: cijev je za protok, a mjeri se iznutra. Cijev je za strukturu, a mjeri se spolja.
Zašto su visoko{0}}aluminijske cijevi tako skupe?
Vidite visoku cijenu kvalitetnih bešavnih cijevi i u iskušenju ste da odaberete jeftiniju alternativu. Ova kratkoročna-ušteda može dovesti do većih troškova obrade, kvara dijelova i dugoročno-oštećenja reputacije.
Trošak je vođen višestrukim, preciznim proizvodnim koracima: stvaranjem besprijekorne početne gredice, ekstrudiranjem, a zatim izvlačenjem do konačne veličine. Najkvalitetnije cijevi počinju s kovanom šupljinom, koja dodaje ključni korak, ali osigurava neuporediv strukturalni integritet.
Cijena premium cijevi odražava ulaganje u njegovu pouzdanost. Jeftina cijev se brzo pravi. Visokokvalitetna cijev-izrađuje se pažljivo. Proces počinje sa sirovinom. U SWA Forgingu počinjemo s čvrstom gredkom i koristimo naš proces kovanja za stvaranje šupljeg oblika. Ovaj početni korak je naša specijalnost i ključan je za stvaranje savršene, ujednačene strukture zrna. Ova kovana šupljina se zatim šalje na ekstrudiranje i na kraju nacrtana do svojih preciznih konačnih dimenzija. Svaki korak-kovanje, ekstrudiranje, crtanje i rigorozne inspekcije kvaliteta između-dodaju troškove. Ali svaki korak također dodaje sloj kvalitete i sigurnosti. Ne plaćate samo komad metala; plaćate za certifikaciju, stroge tolerancije, superiornu snagu i mir koji dolazi iz saznanja da komponenta neće izostati.
Zaključak
Pravi integritet cijevi nije definiran odsustvom zavara. Kovan je u materijal od samog početka, osiguravajući neusporedivu snagu i pouzdanost u svakoj primjeni.


